杭州车铣加工:从产业数据看精密制造的工艺选择逻辑
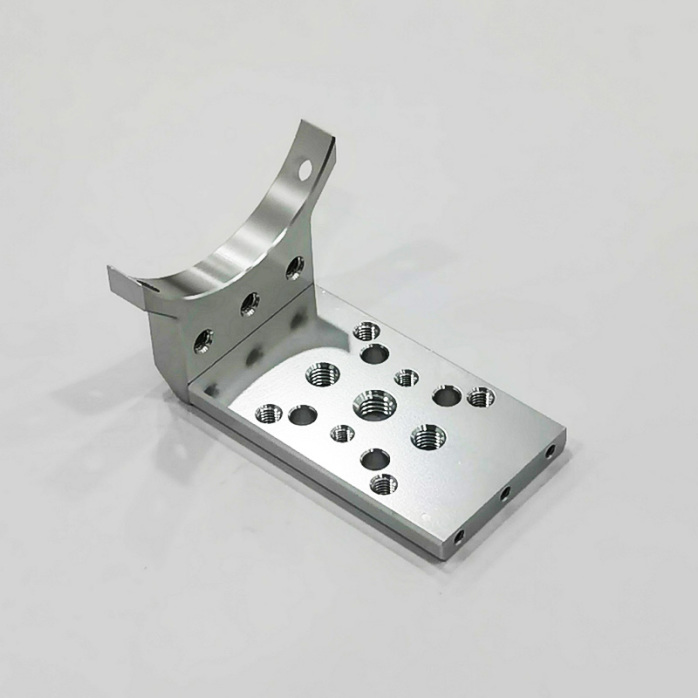
在长三角制造业版图中,杭州的机加工配套能力长期被低估。多数采购方提到精密零件加工,第一反应是深圳、东莞或苏州,但实际走访杭州及周边(萧山、余杭、临平)的加工集群会发现,这里聚集了大量服务于自动化设备、医疗器械、汽车零部件和电子通信的结构件供应商。其中,杭州车铣加工这一细分能力,正在成为非标零件定制和小批量机加工订单的重要承接方。本文尝试从工艺数据、设备配置和实际案例三个维度,拆解车铣加工在杭州制造业生态中的真实位置。
一、车铣加工的需求侧:为什么非标订单更依赖复合工艺
根据中国机床工具工业协会发布的行业运行数据,2023年国内金属切削机床消费中,数控化率已超过45%,其中车铣复合类设备的保有量增速明显高于单一车床或铣床。这一趋势背后是需求结构的变化:单一批量、单一工序的零件订单占比在下降,而“多品种、小批量、短交期”的非标零件定制需求持续上升。
以杭州某自动化设备集成商的实际情况为例,其一套搬运模组中包含的铝合金连接座,需要同时完成外圆车削、端面铣槽、侧面钻孔和攻丝四道工序。若采用传统车床加铣床的分序加工,零件需经历三次装夹,累计装夹误差容易超出±0.02mm的公差带;而采用车铣复合加工中心一次装夹完成,位置精度可稳定控制在±0.01mm以内,单件加工周期从原来的38分钟压缩到22分钟左右。这类需求正是车铣复合加工在杭州市场快速渗透的直接原因。
二、供给侧观察:杭州车铣加工的设备配置与能力边界
从设备端看,杭州地区从事数控车床加工和铣床加工的企业大致分为两类。一类是以走心机、排刀机为主的小型精密加工厂,主攻直径Φ1—Φ32mm的细长轴类、连接件,常见于电子通信和医疗器械零件;另一类配置多轴车铣复合中心和立式加工中心,承接尺寸更大、结构更复杂的腔体类和板类零件。
值得关注的是材料适配能力。杭州及周边地区不锈钢零件加工和铝合金CNC加工的订单占比最高,这与本地产业结构高度相关——自动化设备偏好铝合金以减重,医疗器械和食品机械则大量使用304、316L不锈钢。实际加工中,不锈钢的切削热集中、刀具磨损快,对冷却方式和进给参数的设定要求较高;铝合金则容易产生积屑瘤,影响表面粗糙度。有经验的车加工厂家通常会针对材料建立独立的参数库,而不是套用通用切削手册的推荐值。
- 不锈钢件:线速度一般控制在80—120m/min,需配合高压内冷
- 铝合金件:线速度可达300—500m/min,重点在排屑与表面光洁度控制
- 薄壁件:装夹方式往往比切削参数更决定最终精度
三、案例与数据:小批量机加工的成本结构真相
很多采购方在询价时习惯只比单价,但小批量机加工的真实成本结构并非如此。以一批50件的铝合金非标零件定制为例,某杭州加工厂的报价拆解显示:材料费约占28%,编程与调机费约占22%,实际切削工时费约占35%,检测与后处理约占15%。调机费用在小批量订单中占比偏高,这正是车铣复合工艺的价值所在——一次装夹减少工序流转,调机次数从四次降为一次,综合成本反而低于分序加工的低单价方案。
另一个常被忽略的环节是机加工报价的透明度。规范的厂家会在报价单中注明材料牌号、表面处理方式、公差标准和检测手段,而非只给一个笼统的数字。杭州部分规模以上加工企业在承接精密零件加工订单时,已开始提供首件检测报告(FAI)和三坐标测量数据,这对医疗器械、汽车零部件等强合规行业尤为关键。
四、选择杭州车铣加工供应商的实用判断标准
结合行业走访经验,采购方在筛选供应商时可关注几个硬指标:设备清单中是否有车铣复合机型及其品牌年份、是否具备独立编程能力、检测设备是否覆盖三坐标和粗糙度仪、以及是否有同行业零件的加工案例。杭州车铣加工企业的整体特点是响应速度快、配合度高,适合研发阶段打样到小批量爬坡的过渡需求;但在超大批量订单上,价格优势不如内陆产区,这一点需要在询价阶段就明确预期。
总体而言,杭州车铣加工的核心竞争力不在规模,而在工艺组合的灵活性和对非标需求的消化能力。对于结构复杂、批量适中、交期紧张的精密零件加工项目,把工艺路线交给具备车铣复合能力的本地厂家评估,往往比单纯比价更能控制综合成本。